Artykuł sponsorowany
Kiedy aluminiowy profil płaski pasuje do widocznych detali mebli i ekspozycji
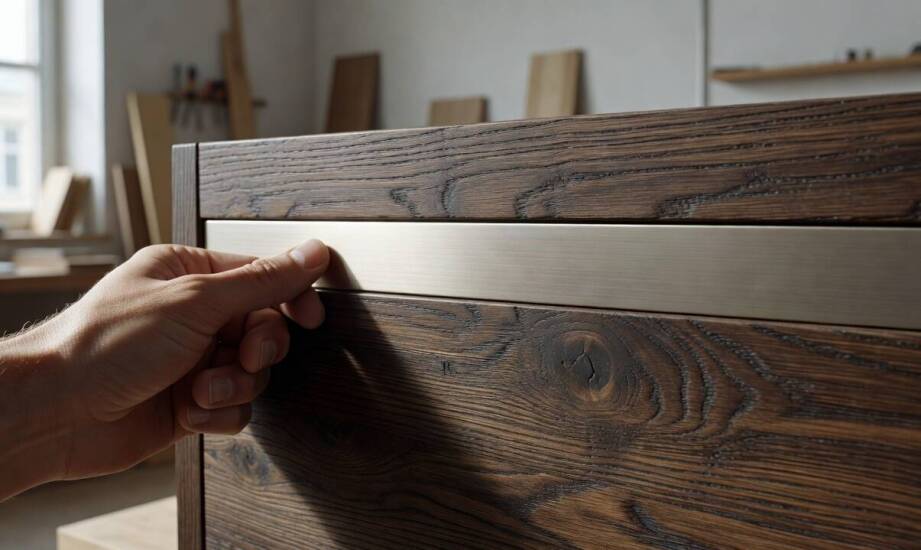
W nowoczesnym stolarstwie i projektowaniu przestrzeni wystawienniczych detale konstrukcyjne przestają być ukrywane pod maskownicami. Płaski element metalowy często wyznacza główną linię ramy gabloty, regału czy industrialnego stołu, stając się integralną częścią koncepcji wizualnej. Ekspozycja takich detali wymaga jednak dopracowania, ponieważ każdy defekt materiału rzuca się w oczy pod wpływem oświetlenia kierunkowego. Obecność nieosłoniętego metalu narzuca rygorystyczne wymagania wobec precyzji cięcia oraz odporności powłoki na codzienne użytkowanie.
Wpływ geometrii cięcia i gładkości krawędzi na spójność projektu
Widoczne elementy konstrukcyjne nie wybaczają błędów obróbczych. Odpowiednio dobrane płaskowniki aluminiowe tworzą geometryczną ramę, która zachowuje stabilność dzięki właściwościom stopów takich jak 6060 T66. Ten konkretny stop łączy wysoką odporność na korozję z dużą podatnością na kształtowanie. Równość powierzchni oraz ostre krawędzie decydują o odbiorze całego detalu, zwłaszcza gdy płaszczyzna metalu łączy się bezpośrednio z taflą szkła lub płytą meblową. Precyzyjne formatowanie przy użyciu pił tarczowych lub taśmowych wymaga zachowania tolerancji cięcia na poziomie 0,1 mm, co zapobiega powstawaniu nieestetycznych szczelin montażowych.
Zastosowanie metalu w strefach dostępnych dla użytkowników wiąże się z koniecznością wyeliminowania ostrych zadziorów po linii cięcia. Prawidłowo przeprowadzony proces gratowania, wykorzystujący pilniki, gratowniki lub drobnoziarnisty papier ścierny, zabezpiecza krawędzie przed uszkodzeniem tkanin oraz chroni dłonie podczas dotyku. Niedokładnie oszlifowany brzeg natychmiast obniża standard wykończenia gabloty muzealnej czy regału sklepowego. Wiercenie otworów montażowych standardowymi wiertłami HSS musi z kolei przebiegać przy bardzo stabilnym zamocowaniu materiału, co zapobiega deformacjom cieńszych profili pod silnym naciskiem narzędzia.
Odporność powłoki i dopasowanie proporcji do przestrzeni użytkowej
Sposób zabezpieczenia wierzchniej warstwy metalu determinuje jego żywotność w miejscach narażonych na częste przecieranie. Surowe wykończenie typu mill finish sprawdza się w ukrytych profilach technicznych, natomiast anodowanie zwiększa twardość powierzchni i uodparnia ją na zarysowania. Warstwa tlenku o grubości powyżej 25 mikrometrów tworzy gładką barierę, która ułatwia usuwanie zabrudzeń i zapobiega matowieniu pod wpływem oświetlenia w witrynach. Powłoka anodowana scala się ze strukturą materiału, co eliminuje ryzyko łuszczenia obserwowanego czasem przy tańszych metodach lakierowania.
Ostateczny charakter ramy zależy również od doboru przekroju poprzecznego. Grubość i szerokość detalu zmieniają jego ciężar wizualny w zestawieniu z popularnymi płytami meblowymi, których grubość waha się zazwyczaj od 16 do 20 mm. Wąskie profile o wymiarach rzędu 10 × 3 mm tworzą subtelne podziały i delikatne obramowania szkła, nie dominując nad eksponowanym towarem. Z kolei masywniejsze warianty, osiągające do 50 mm szerokości lub 20 mm grubości, stanowią wyraźny akcent konstrukcyjny w meblach industrialnych, przejmując rolę głównego nośnika obciążeń. Standardowe sztangi opuszczające hutę mierzą od 3 do 6 metrów, dając swobodę w prowadzeniu długich linii bez widocznych łączeń w systemach sklepowych.
Wybór odpowiedniego wymiaru rzutuje bezpośrednio na proces przygotowania detali do montażu. Dystrybutorzy tworzyw sztucznych i metali kolorowych, tacy jak łódzka hurtownia AKCES działająca na rynku od 2000 roku, utrzymują stany magazynowe w różnorodnych formatach i oferują usługi docinania sztang na żądany wymiar. Pozwala to na ścisłe spasowanie metalu z projektem stolarskim bez konieczności rozbudowywania własnego parku maszynowego.
Obecność metalowych akcentów w widocznych miejscach zmusza wykonawców do uwzględnienia kilku czynników jednocześnie. Parametry stopu to zaledwie punkt wyjścia do dalszej pracy. Dopiero precyzyjne cięcie, stępienie niebezpiecznych krawędzi oraz zastosowanie utwardzonej, łatwej w czyszczeniu powłoki sprawiają, że surowy profil staje się estetycznym elementem gotowym do wieloletniej eksploatacji w wymagającym środowisku komercyjnym lub domowym.
Kategorie artykułów
Polecane artykuły

Usługi konfekcjonowania: klucz do lepszej obsługi zwrotów w e-commerce

Dlaczego sprężynowe taśmy są niezbędne w produkcji sprzętu AGD?

Jak ocena stanu palety przekłada się na jej klasę i wycenę w obrocie B2B
