Artykuł sponsorowany
Jak ocenić, czy narzędzie wymaga wyważenia przed obróbką wysokoobrotową
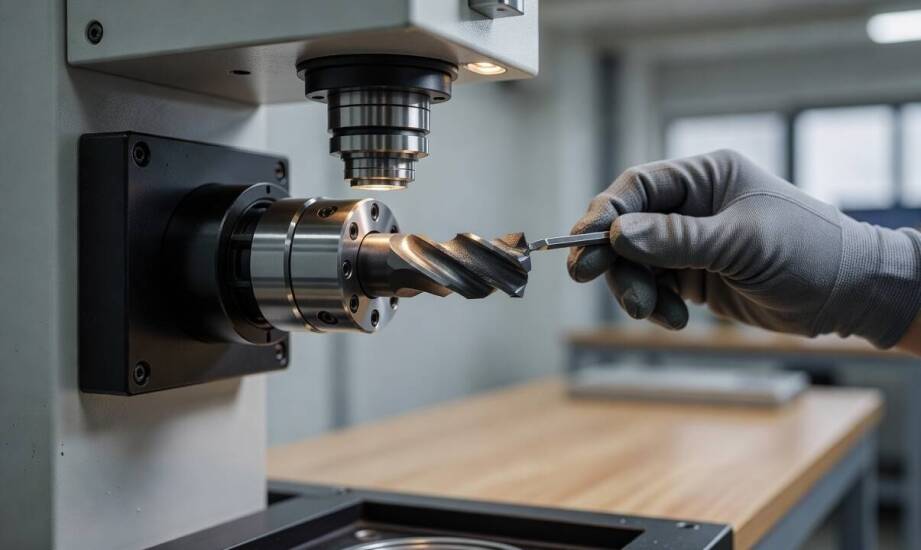
Podczas obróbki CNC na wysokich obrotach wrzeciona często pojawiają się drgania, hałas oraz odczuwalny spadek jakości wykończenia detalu. Główną przyczyną takich problemów technicznych bywa niewłaściwe przygotowanie układu skrawającego do pracy. Siły odśrodkowe rosną kwadratowo wraz z prędkością obrotową, przez co nawet najmniejsze nierównowagi masy ujawniają się podczas pracy wrzeciona. Konsekwencją zignorowania tego zjawiska jest skrócenie żywotności maszyny oraz szybkie zużycie elementów mechanicznych. Eliminacja tych usterek zaczyna się poza samą obrabiarką, na etapie precyzyjnego pomiaru w narzędziowni.
Źródła niewyważenia i klasy jakości sprzętu
Niewyważenie rzadko wynika z fabrycznej wady pojedynczego komponentu, a znacznie częściej dotyczy całego skompletowanego zespołu narzędziowego. Poważne trudności eksploatacyjne generuje zazwyczaj sama oprawka, zużyta płytka skrawająca lub asymetryczne osadzenie elementów w uchwycie. Różnice w rozkładzie masy pomiędzy poszczególnymi częściami powodują, że teoretyczne zbilansowanie jednego detalu zupełnie nie rozwiązuje problemu drgań układu. Praktyka inżynierów z firmy ZOLLER Polska pokazuje, że tylko pomiar zmontowanego systemu daje wiarygodny obraz sił działających podczas skrawania. Konstrukcja współczesnych oprawek CNC bywa mocno zróżnicowana. Uchwyty termokurczliwe charakteryzują się z natury lepszą symetrią niż tradycyjne systemy z nakrętką dociskową, jednak z biegiem czasu również one ulegają degradacji.
Klasy jakości przestają być pojęciem czystym teoretycznym po przekroczeniu krytycznych progów prędkości obrotowej. W przemyśle maszynowym długo opierano się na wycofanej już normie ISO 1940-1:2003, którą z biegiem lat zastąpiła specyfikacja ISO 21940-11:2016. Z kolei szczegółowa norma ISO 16084:2017 opisuje wymagania dla obracających się narzędzi i systemów narzędziowych. Powszechnie stosowana w zakładach klasa G2.5 dopuszcza znacznie mniejsze błędy resztkowe niż standard G6.3. Przy prędkości 20 000 obrotów na minutę dopuszczalna odchyłka w klasie G2.5 wynosi około 1 g·mm/kg. Taka wartość odpowiada fizycznemu przesunięciu środka masy zaledwie o 1 mikrometr. Po przekroczeniu granicy 8000 obrotów na minutę nawet drobne odstępstwa od założeń bezpośrednio wpływają na obciążenie łożysk wrzeciona oraz stabilność wymiarową produkowanego detalu.
Wpływ materiału obrabianego na cykl życia
Rodzaj frezowanego materiału oraz charakter zaplanowanego procesu technologicznego drastycznie zmieniają wrażliwość maszyny na ewentualne wibracje. Skrawanie stopów aluminium przy bardzo wysokich prędkościach wymaga ogromnej precyzji, ponieważ nawet znikome drgania pogarszają gładkość powierzchni i uszkadzają krawędź tnącą. Frezowanie twardej stali generuje z kolei duże siły boczne, co niekiedy maskuje początkowe objawy nierównowagi masy, ale równocześnie mocniej nadwyręża mechanikę obrabiarki. W obróbce drewna przy niższych obrotach idealne bilansowanie układu bywa czasami pomijane. Podniesienie parametrów pracy natychmiast ujawnia jednak wszelkie niedoskonałości uchwytu. Operacje zgrubne tolerują nieco więcej błędów niż cykle wykańczające, gdzie utrzymanie tolerancji wymiarowych zależy od braku wibracji układu.
Właściwa ocena stanu technicznego wyposażenia odbywa się jeszcze przed zamontowaniem go na maszynie docelowej. Precyzyjne wyważanie narzędzi stanowi kluczowy etap przygotowania sprzętu i wpisuje się w nowoczesne standardy zarządzania produkcją. Urządzenia diagnostyczne dostępne w narzędziowniach mierzą niewyważenie dynamiczne w kilku płaszczyznach. Taki odczyt pozwala na błyskawiczną korektę poprzez fizyczne usunięcie nadmiaru materiału z oprawki lub dodanie dedykowanych pierścieni kompensacyjnych przed startem produkcji.
Częstotliwość procedur konserwacyjnych zależy bezpośrednio od rytmu pracy danego zakładu przemysłowego. Każde ostrzenie krawędzi roboczej, rutynowa wymiana płytek oraz cykliczne przezbrojenia wymuszają potrzebę ponownego sprawdzenia rozkładu masy. Zmiana geometrii elementu skrawającego całkowicie zaburza początkowe wyważenie zmontowanego układu. Eksperci zalecają każdorazową weryfikację całego zestawu przed ponownym uruchomieniem wrzeciona. Ostateczna decyzja o przeprowadzeniu korekty nie powinna opierać się wyłącznie na suchych danych z katalogu producenta, lecz na analitycznej ocenie prędkości obrotowej i specyficznego ryzyka wibracji w konkretnym procesie. Przekłada się to na przewidywalność produkcji i wysokie bezpieczeństwo operatorów maszyn.
Kategorie artykułów
Polecane artykuły

Usługi konfekcjonowania: klucz do lepszej obsługi zwrotów w e-commerce

Dlaczego sprężynowe taśmy są niezbędne w produkcji sprzętu AGD?

Jak ocena stanu palety przekłada się na jej klasę i wycenę w obrocie B2B
